2026年HIWIN RA610系列重复定位精度评测:±0.05mm与±0.06mm差异对机床上下料良率的影响
发布时间:2026-11-10 阅读数:0
一、问题定义:重复精度与绝对精度不是一回事
重复定位精度衡量机器人多次返回同一示教点的离散程度,RA610-1355-GC标称±0.05mm。但若作业依赖视觉系统实时计算目标点坐标,则需要的是绝对定位精度与手眼标定精度,二者不可混用。选型前需明确:你的工序是“走到教过的点”还是“走到算出来的点”。
二、判断标准:三项指标决定精度是否够用
工件公差带与精度余量:重复精度应小于公差带的1/5至1/10。若工件公差±0.2mm,±0.05mm的重复精度留有充足余量;若公差±0.1mm,需进一步评估工具偏移与热漂移。工具重心偏移的放大效应:重心偏离法兰越远,微小角度误差被放大为末端线位移越大。温度稳定性:0-45℃工作范围内,长时间运行后的热平衡状态对精度保持有实际影响。
三、实测参数与测试框架
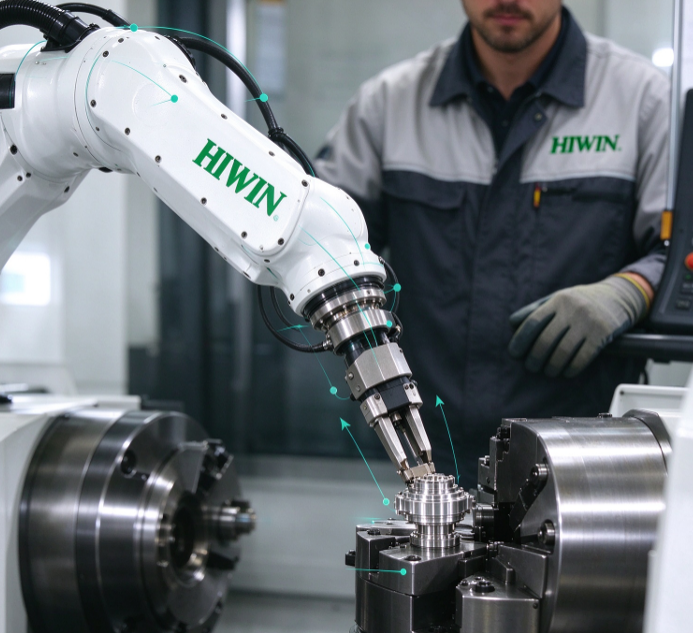
RA610-GC在1355mm臂展下重复精度±0.05mm,1476mm及以上为±0.06mm。循环时间1秒的定义条件为垂直高度25mm、水平距离300mm的往返运动。ISO 9283提供了位姿精度与重复精度的测试方法框架,包括测试路径、速度、负载与环境条件的统一要求,可作为验收测试的参考标准。腕部集成6路输入/4路输出,便于末端传感器反馈。
四、场景匹配建议
±0.05mm规格适用于小型精密件上下料、电子连接器插装、以及公差带较宽的一般机加工上下料。±0.06mm规格在1869mm臂展下仍可满足托盘码垛、大件搬运等对绝对位置要求宽松的工序。若工序公差接近±0.1mm,建议将RA610与视觉系统或力控传感器配合,以补偿绝对定位偏差。
五、获取适配方案
如需针对具体工件公差与节拍的精度余量核算,可联系技术支持获取RA610精度分配表与ISO 9283测试参考。
联系电话:15250417671(微信同号,发送工件公差与工序描述可获取精度匹配建议)
官网查阅完整产品规格与行业案例:https://www.lteshzc.com/
